现场实拍(4张:车头与整套件、车间全景、盘面细节、卡钳特写)
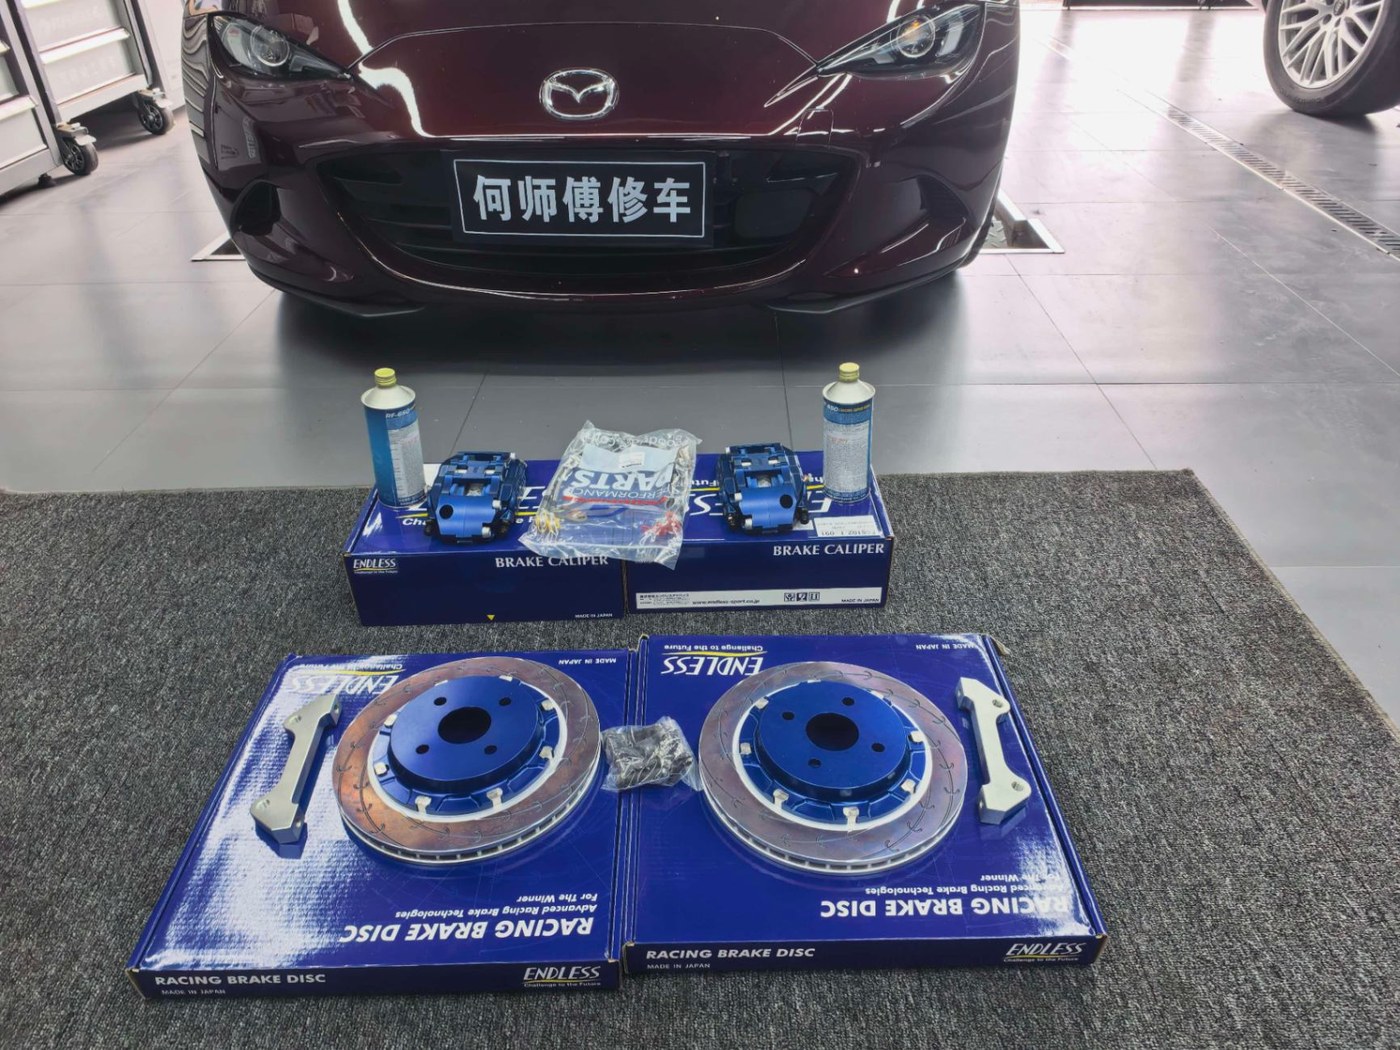
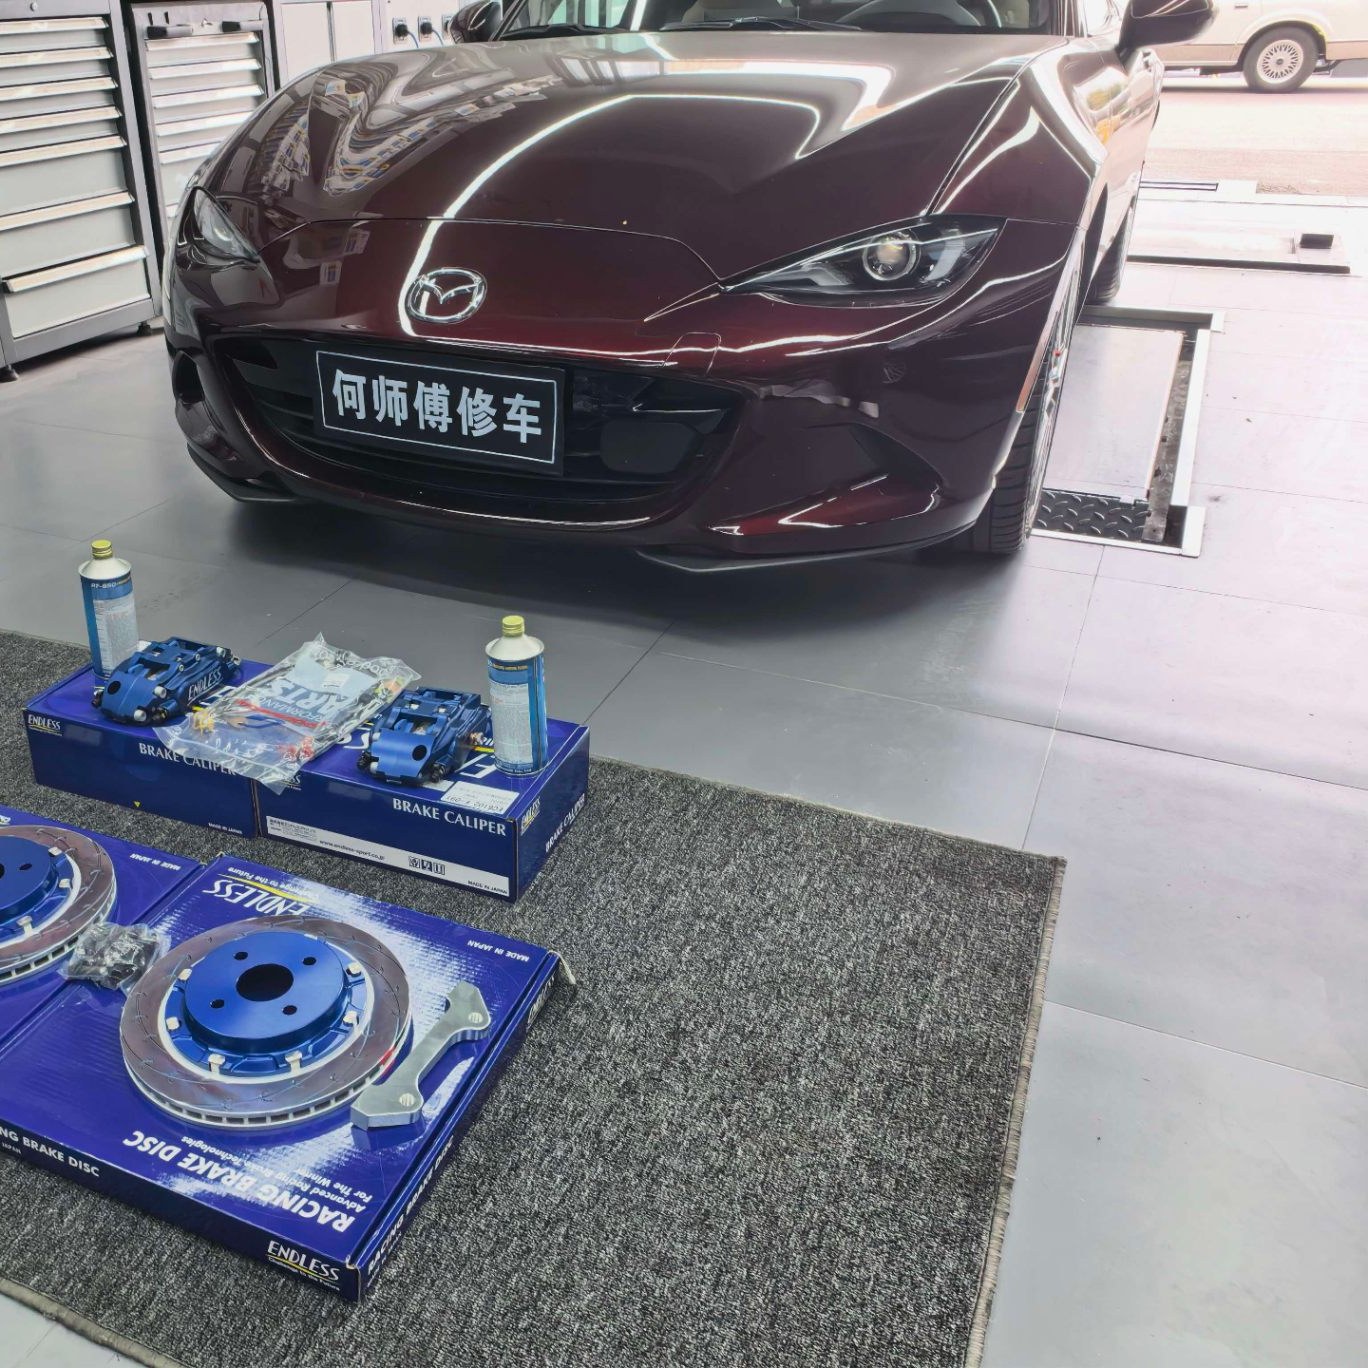
四张图按「车—件—细节」的顺序:前两张看这台车和整套件,后两张看盘和卡钳的构造。图里的车漆是 35 周年纪念版专属的工匠红,这台车之前的事故维修和减震升级也都在我们这儿做的。
一、先认车:这是 ND 代的 35 周年纪念版
MX-5 到这一代是第四代,底盘代号 ND,2015 年上市,中间改过两次款。35 周年纪念版是 2024 年 10 月在富士赛道发布、2025 年起陆续在各市场开卖的版本,认它最直接的一点是车漆。
这台车的酒红色不是常见的魂动红。魂动红偏亮、偏橘,太阳底下会跳;工匠红(Artisan Red)更深、更沉,暗处接近紫褐,亮处才透出红宝石的层次。这是马自达那套匠涂工艺做出来的多层漆,35 周年纪念版专用,别的配置选不到。
纪念版另外几处特征——褐色软顶、17 寸亮银轮毂、褐色 Nappa 座椅、头枕上压的 35 周年徽饰。照片里拍的是车头正面,这些看不着,但车漆这一条就够了。
还有一层关系得说清楚:这台车不是第一次进我们车间。左后侧围和左前车门的那次事故维修是在这儿做的,配件从国外订原厂新件、对焊堆焊、工匠红没有漆号靠师傅试喷微调,都记在那次事故维修的案例里;后来换 BILSTEIN 减震也是在这儿,记在换减震那篇里。这次是第三本档,动的是刹车。
一台车在一家店连着做三件事,好处不是「熟」,是每次拆装之前都知道上一次动过哪里、用的什么件、螺栓拧到多少。刹车这种活,前一次装减震时动没动过仰角、有没有拆过刹车油管,都是要提前确认的事。
二、原厂刹车:不是停不住,是停不了很多次
MX-5 原厂前刹车是单活塞浮动卡钳配一只 258 毫米直径、22 毫米厚的通风盘。整车一吨出头,这套配置日常开足够用——踩下去就有,线性、好控制,紧急制动也能踩出 ABS。
所以升级刹车这件事,得先把问题说准:不是「刹不住」,是「连续第几次之后还刹不刹得住」。
山路连续下坡、连续弯道重刹、赛道日跑几圈,这三件事的共同点是热量来不及散。刹车片温度上去之后,里面的树脂粘结剂开始分解,会在片和盘之间形成一层气膜,摩擦系数往下掉——这就是热衰减,脚感是踏板还在,车不减速。再往上,刹车油到了沸点,管路里产生气泡,气泡可压缩,踏板就直接变长、变软,踩到底也没多少制动力。
这两件事都不是「卡钳不够大」,是「热量没地方去」。所以一套刹车升级要解决的,是热容量、散热面积和力的传递效率,不是单纯把夹紧力做大。
这台车的车主用途很清楚:平时开,偶尔跑山,可能下场。这类用途要的是一套「连续踩二十脚,第二十脚和第一脚差不多」的刹车,不是一脚能把人按在座椅上的刹车。
三、这套件到底换了什么
摆在地毯上的是 ENDLESS 给 MX-5 ND 做的前轴套件,编号 EC4XND5RC(新编号 ECZ4XND5RC)。四样东西:卡钳、盘、片、油管,外加两只桥码。
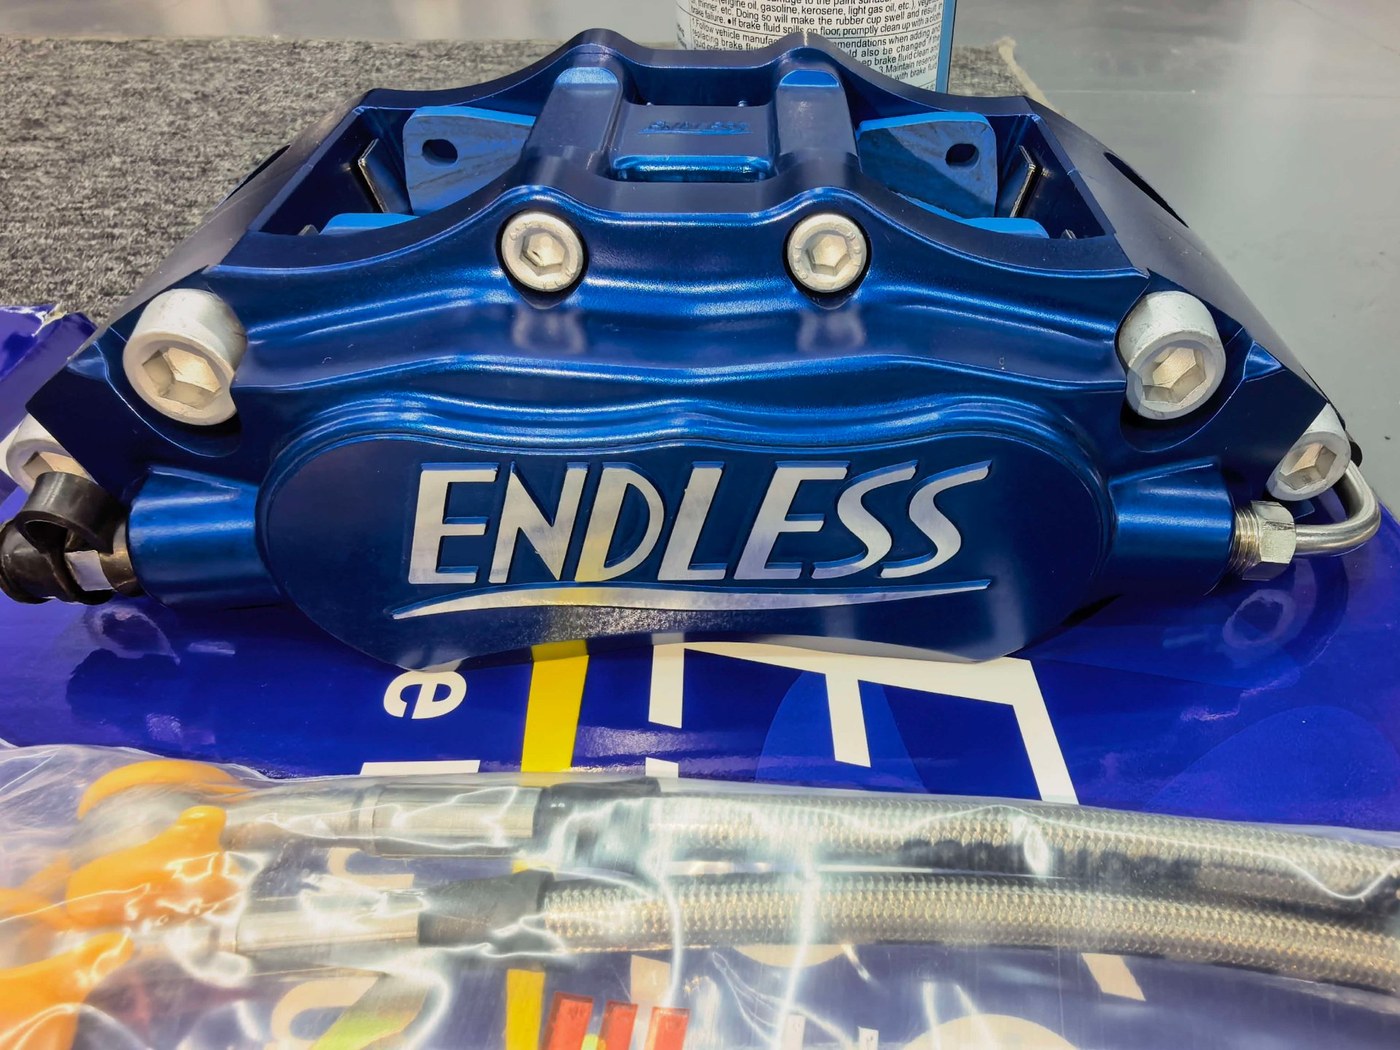
卡钳:四活塞对向、锻造铝、蓝色阳极氧化。所谓「对向」,是盘的两侧都有活塞,卡钳体固定不动,两边同时对夹。原厂那种浮动卡钳只有一侧有活塞,制动时整个卡钳体要靠着两根导向销往另一边滑,靠反作用力把盘夹住——便宜、紧凑,但刚性差一截,导向销缺润滑还会拖滞。
盘:294×24 两片式,盘面是 E-Slit 曲线槽。原厂 258×22,直径加了 36 毫米,厚度加了 2 毫米。厚度这个数很多人不注意,它决定的是热容量——同样升温,厚盘能吸收更多热量,温度爬得慢。
片:RCP066。这是街道和轻赛道都能用的复合配方,冷态咬合不差,工作温度上来之后摩擦系数稳定。
油管:钢喉。原厂是橡胶软管,高压下会鼓、会涨,一部分踏板行程就消耗在这上面;钢喉外面是钢丝编织层,把膨胀限制住,踏板会明显更实。
桥码:两只铝合金转接座,作用是把新卡钳按正确的位置架到原厂仰角的安装点上。这东西看着不起眼,装得好不好全看它——第六节会讲。
四、反常识一:不是活塞越多越好
很多人 upgrade 刹车的第一反应是「活塞越多越狠」。四活塞、六活塞、八活塞,数着往上加。这个思路会翻车。
制动力矩是怎么来的:夹紧力 × 摩擦系数 × 有效半径。夹紧力又等于活塞总面积 × 液压压力。液压压力由你踩踏板的力和总泵、助力器决定,踩多深、推多少油,也是固定的。
问题就出在这:一套卡钳的活塞总面积如果比原厂大很多,同样的踏板行程推出去的那点油,填不满卡钳里多出来的容积。结果就是踏板行程变长——原来踩三分之一就有,现在要踩一半;原来硬,现在虚。这不是「刹车变强了」,这是「刹车变模糊了」。
真正该做的匹配,是让新卡钳的活塞总面积落在总泵推得动的范围内。ENDLESS 这套叫 Inch-Up,思路就是「加大盘径、换对向卡钳,但把活塞总面积控制在原厂总泵能带得动的水平」,所以装上之后踏板高度和原来接近,脚感反而更实。
这条也给了个判断方法:一套刹车装完,如果踏板高度明显比原来低、或者要踩很深才有制动,先别怀疑「还没磨合好」,先量活塞总面积和总泵排量对不对得上。这是设计层面的错,磨合一辈子也磨不好。
五、反常识二:盘加大的收益,一半在热、一半在杠杆
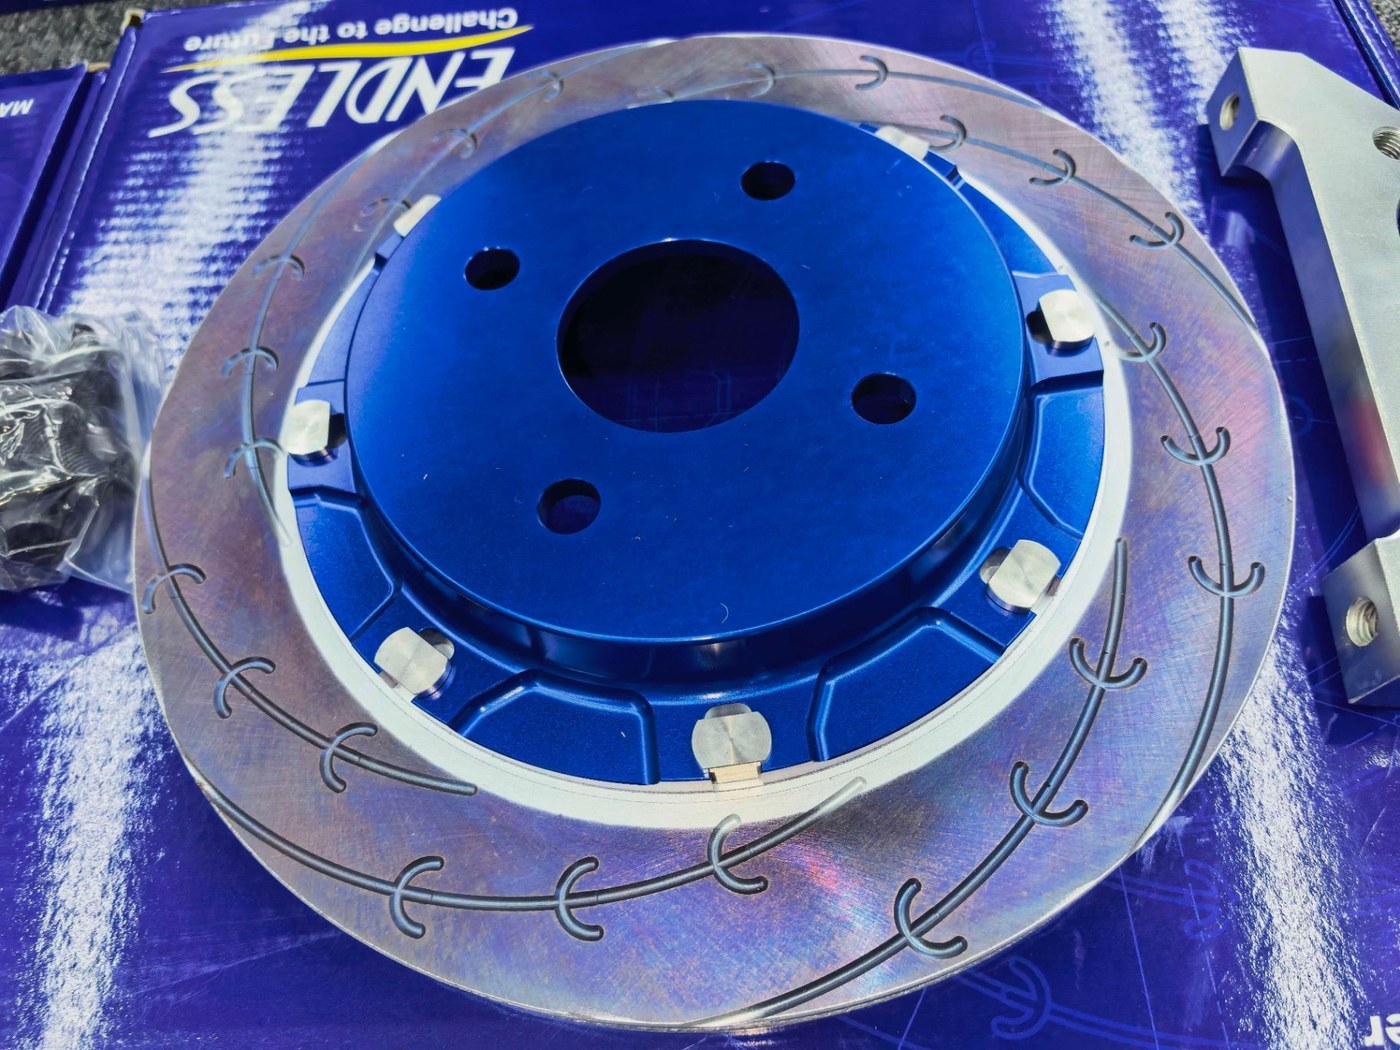
第三张图是这只盘的特写,能看清三个东西:蓝色的铝中心盘、盘面上一圈弧形长槽、以及中心盘与摩擦环之间那一圈螺栓和白色小卡子。
先说杠杆。盘从 258 加到 294,卡钳夹住的位置离轴心更远了,有效半径变大,同样的夹紧力能做出更大的制动力矩。这是最直观的一半收益。
另一半是热。直径变大,盘的圆周速度变快,同样的车速下盘面甩过的空气更多,散热更快;厚度从 22 加到 24,热容量也上去了。两样加起来,才是「连续踩二十脚」的底气。
再说两片式为什么必须浮动。铝的热膨胀系数差不多是铸铁的两倍。盘在工作时摩擦环能到四五百度,铝中心盘温度低得多——如果两者刚性连死,环要涨、中心不让涨,盘就会被顶成锥形,表现出来就是抖动、偏磨,严重的会从螺栓孔处开裂。
所以这类盘用一圈螺栓把铝中心和铸铁环连起来,留出径向的自由量,让环受热时能自己往外涨。图上那一圈白色小卡子就是防松片,扣在螺栓上防止退扣。装配的时候这圈螺栓要按对角、按规定力矩分次拧,铝件一律不能用冲击扳手打——一打就变形,盘就废了。
盘面上那些弧形长槽叫 E-Slit:一条长弧加两端的小钩。作用有三个——刮掉刹车片表面的釉化层(片用久了会磨得发亮、变滑)、把磨屑和气体从接触面排出去、让片面始终保持粗糙。长槽磨到看不见、小钩磨平了,就说明盘该换了,这是 ENDLESS 自己给的判断标准。
顺便说一句打孔盘。打孔散热确实好,但孔边缘是应力集中点,热循环次数多了容易从孔边起裂。街道加偶尔赛道这个用法,划线盘比打孔盘稳当。
六、只改前轴:这笔账要算清楚
图里只有两只卡钳、两只盘,说明这次只做前轴,后轴保持原厂。这是 MX-5 这类车的常规做法,原因有两个。
第一个是结构。MX-5 后卡钳上集成着机械手刹的拉杆机构,换后卡钳就得处理手刹这一套,要么找带手刹机构的一体式卡钳,要么加一套独立的驻车卡钳,成本和工程量都不是一个量级。
第二个是配比。MX-5 是前置后驱、前后配重接近 50:50,但制动的时候重量会往前移,前轴本来就承担大部分制动力。所以前轴加强的收益最大——不是「前轴更重要」,是「前轴本来就在干大部分活」。
但这里有个必须讲明白的事:只加强前轴,前后制动力的比例就变了。前轴的极限提高了,前轮会更晚到极限;反过来,在极限工况下,后轴相对就成了短板。
原车的 EBD(电子制动力分配)是按原厂前后力矩标定的,它不会因为你换了卡钳就重新认识这台车。所以改完前轴,能感觉到的是抗衰减和脚感,而不是「刹车距离砍一半」。如果有人跟你说换个卡钳能短好几米,那是把热衰减和抓地力混为一谈了——真正决定制动距离的是轮胎。
这也是为什么我们在交车时会多说一句:后轮的胎压按铭牌打,花纹深度别拖到极限再换。前轴给了你更好的控制力,后轴跟不上,弯里该滑还是滑。
七、装的时候,六件事决定成败
这套件本身是成熟的,装不好一样白搭。六件事按顺序说。
第一件,桥码居中。卡钳架上去之后,卡钳体相对盘必须左右居中。偏了会怎样:一侧活塞行程比另一侧长,片偏磨,松刹车时片回不到位,轮子拖着走。量法是塞尺,两侧间隙要一致。这一步差半毫米,跑两千公里就能看出来。
第二件,盘的方向。通风盘内部有离心风道,装反了散热效率明显下降;E-Slit 的槽也有方向,它得顺着转动的方向把磨屑甩出去。左右两只盘不能装同一侧,装完手转一圈看槽的走向对不对。
第三件,力矩与防松。卡钳固定螺栓、桥码螺栓、盘与中心盘的连接螺栓,全部用力矩扳手,按对角分次拧紧。铝合金件不能用冲击扳手,这是硬规矩。防松片扣到位,缺一片就得补。
第四件,钢喉走向。钢喉比原厂橡胶管硬,没有那么多余量,走线要满足三个条件:悬挂举升到顶、落到地、方向左右打到底,这三个状态下都不能被拉直、不能被拽紧;全程不能蹭到摆臂、弹簧、轮胎;要固定在原来的卡箍位置上。拉直了的钢喉,悬挂一下跳就会被拽,接头处先漏。
第五件,刹车油与排气。换卡钳必然进空气,排气顺序是从远到近——右后、左后、右前、左前。有 ABS 的车还得多一步:用诊断仪驱动 ABS 泵排一遍,否则泵体和阀体里的旧油出不来,留在里面就是隐患。油用 DOT4 以上,开封久了的不行。
第六件,轮内间隙。卡钳比原厂厚,装上轮子之后,卡钳外廓到轮辐内壁的间隙要够,尤其注意轮毂上平衡块粘的位置——平衡块刮卡钳,是那种「低速有节奏地响、越快越密」的声音。装轮后手转一圈,听。
八、磨合:新刹车「不灵」是正常的
这一段是整套流程里最容易被跳过、也最容易出问题的一步。
新盘表面有防锈油和加工留下的纹理,新片表面也有一层脱模剂。这两样东西不处理,第一次制动就是在拿油膜当摩擦面。所以装完先用刹车清洗剂把盘面洗干净——图里地毯上那两罐就是干这个的。
磨合的目的,是在盘面上均匀地铺一层刹车片的材料,行话叫转移层。铺好之后,真正摩擦的是「片的材料对片的材料」,摩擦系数稳定、磨损也慢。
做法:找一段空旷的路,从中速(五六十)用中等力度刹到二十左右,不刹停,连续做八到十次,中间隔一两分钟让盘降温。做完正常开十分钟散热。整个过程不要一脚踩死。
为什么不能一上车就重刹?因为新盘新片的接触面还不完全贴合,重刹会在局部产生高温,那一小块先形成转移层、先胀起来,盘面就有了一个「高点」。之后每次制动,卡钳都在这个高点上报一下,久而久之盘厚不均,方向盘开始抖。很多人新换的盘「抖」,第一反应是盘变形了,其实九成是磨合没做对做出来的高点。
磨合到位的盘面是均匀的灰蓝色,带轻微环形纹路,那是正常的。如果出现一块亮一块暗、或者有明显的放射状蓝斑,说明局部过热,得重新磨。
最后一句:前 300 到 500 公里,避免连续重刹和长时间拖刹。磨合期不只是「盘和片在互相认识」,也是让所有螺栓在热循环里重新就位的过程。
九、验收:怎么判断这套刹车装对了
我们不按「能开、不响」交车,按四条验。
第一条,踏板。高度和原来接近(换四活塞之后略低一点是正常的,低很多就不正常),踩下去是硬的、有阻力的,不是海绵感。踩住不放一分钟,踏板不能往下走——下沉说明有渗漏或者还有空气。
第二条,拖滞。举升起来,四个轮子用手转,每个都能自由转一两圈;转半圈就停、或者明显有阻力,就是卡钳没回位。再跑个三五公里回来摸轮毂,四只温度差不能太大,某一只明显烫手就是那只拖着。
第三条,路试。六十左右直线制动,手松开方向盘,车不能往一边跑;方向盘不能抖;倒车轻踩不能有金属摩擦声。这三样过了,装配层面基本没问题。
第四条,500 公里复查。看盘面转移层是否均匀、两侧片厚是否一致、螺栓力矩有没有松、钢喉有没有和周边蹭出痕迹。这一条是纸面之外的,但它是唯一能提前发现问题的机会。
这台车我们熟——事故维修、减震、刹车,三本档都在。同一台车反复动,最容易犯的错反而是「以为知道」,所以每次还是按新车走一遍流程:量、装、排、磨、验。手艺这件事,靠的是每次都一样,不是靠记得住。
常见问题
只改前轴、后轴不动,行不行?
行,MX-5 这类车多数就是这么改的。原因有两个:一是后卡钳上集成着机械手刹机构,换后卡钳要连带处理手刹,工程量大;二是 MX-5 制动时重量前移,前轴本来就承担大部分制动力,前轴加强的收益最大。但要清楚收益是什么——是抗热衰减和脚感,不是制动距离砍一半。前后配比由原厂 EBD 按原厂力矩标定,改了前轴它不会重新认识这台车,所以后轮的胎压和花纹深度不能成短板。
四活塞是不是比原厂单活塞「刹车更狠」?
不是这个逻辑。制动力矩等于夹紧力乘摩擦系数乘有效半径,夹紧力等于活塞总面积乘液压。活塞总面积如果超过总泵能推的排量,同样踏板行程推不出足够的油,结果不是更狠,是踏板变长、脚感变虚。四活塞真正的价值是对向夹持、卡钳体固定不滑动、刚性好、片磨损均匀、踏板线性。这套 ENDLESS 是按原厂总泵配的,所以装完踏板高度和原来接近。
盘从 258 加到 294,原厂 17 寸轮毂装得下吗?
这套是 Inch-Up 套件,设计时就是按原厂轮毂空间做的,但装之前必须实测:卡钳外廓到轮辐内壁的间隙、以及轮毂上平衡块粘的位置。平衡块刮卡钳是个很典型的故障,声音是低速有节奏、越快越密。装轮之后手转一圈,听有没有蹭,这是最省事的一步。
新盘新皮装完,为什么感觉刹车「不灵」?
正常。新盘表面有防锈油和加工纹理,新片表面有脱模剂,接触面还没建立转移层,摩擦系数本来就在低位。所以装完要先用清洗剂洗盘,再按序列磨合。如果磨合做了几百公里还是软、还是踩很深才有制动,那就不是磨合问题,要查两件事:管路里还有没有空气,以及卡钳活塞总面积和总泵排量对不对得上。
磨合具体怎么做,做几次?
中速五六十,用中等力度刹到二十左右,不刹停,连续八到十次,每次之间隔一两分钟让盘降温,做完正常开十分钟散热。全程不要一脚踩死。磨合到位的盘面是均匀的灰蓝色,带轻微环形纹路。出现一块亮一块暗、或者放射状蓝斑,说明局部过热,得重新磨。前 300 到 500 公里避免连续重刹和长时间拖刹。
钢喉有必要换吗?会不会磨断?
有必要。原厂橡胶软管在高压下会鼓、会涨,一部分踏板行程就消耗在管子膨胀上;钢喉外面是钢丝编织层,把膨胀限制住,踏板明显更实。会不会磨断看走线:要保证悬挂举升到顶、落到地、方向左右打到底这三个状态下都不被拉直、不被拽紧,全程不蹭摆臂和轮胎,并且固定在原来的卡箍位置。拉直了最容易在接头处漏。
换完卡钳,刹车油要注意什么?
两件事。一是油品,DOT4 以上,开封久的不能用,它吸水。二是排气,换卡钳必然进空气,顺序从远到近:右后、左后、右前、左前。有 ABS 的车还得多一步,用诊断仪驱动 ABS 泵排一遍,否则泵体和阀体里的旧油出不来。这一步省了,踏板会一直是软的,而且查不出明显漏点。
盘上的划线磨没了,是不是要换盘?
是。E-Slit 这套盘,长槽磨到看不见、两端的小钩磨平,就说明盘该换了,这是厂家自己给的判断标准。槽的作用是刮掉片面的釉化层、排磨屑和气体,磨没了之后片的表面会重新变滑,制动会回到热衰减的老路上。另外盘也有最小厚度,量一下就知道,不用凭感觉。