现场实拍(两张:整车遮蔽的样子,和烤房里外)
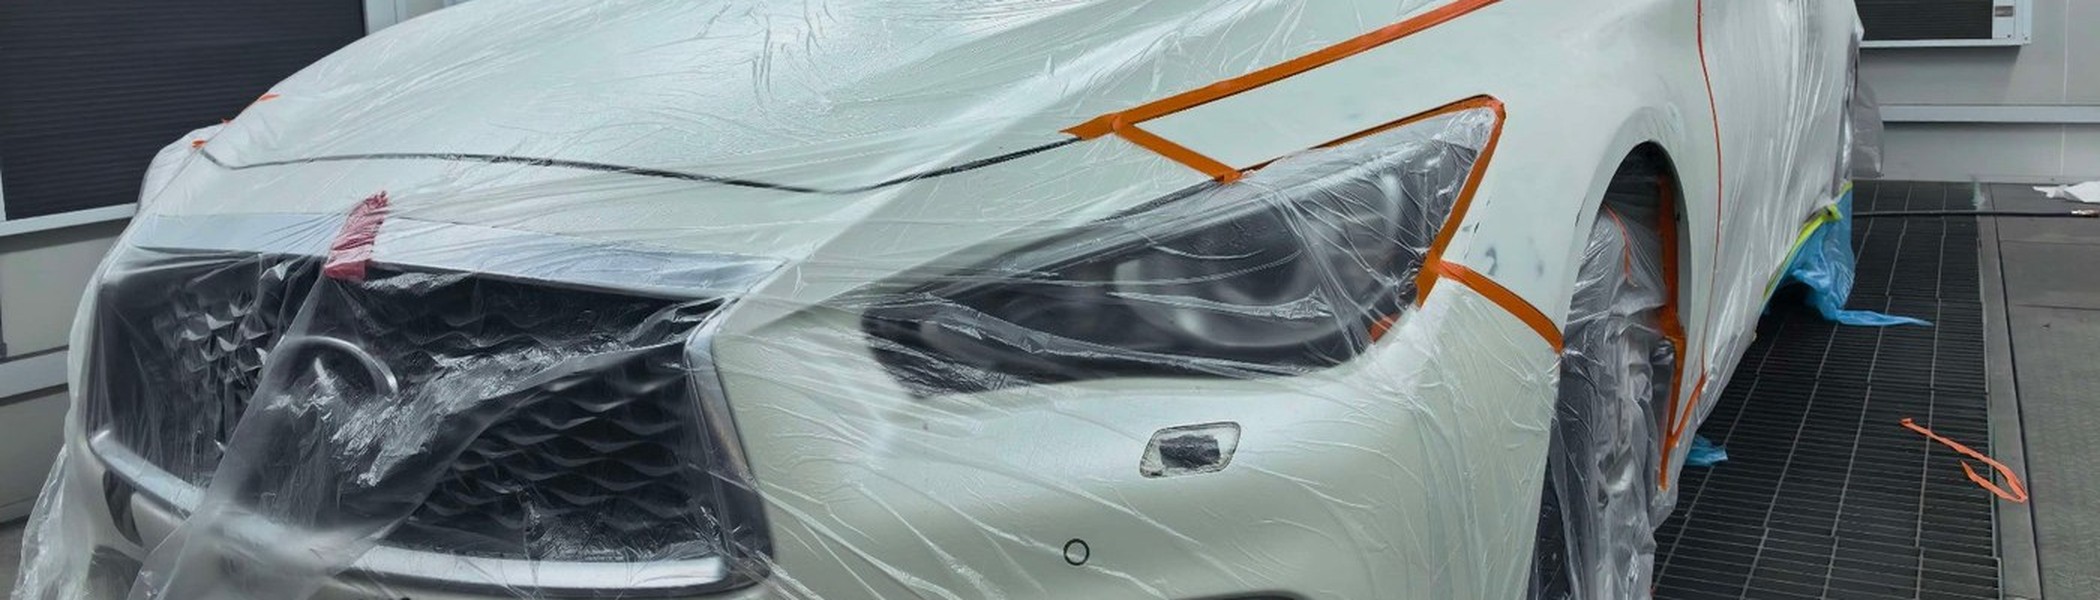
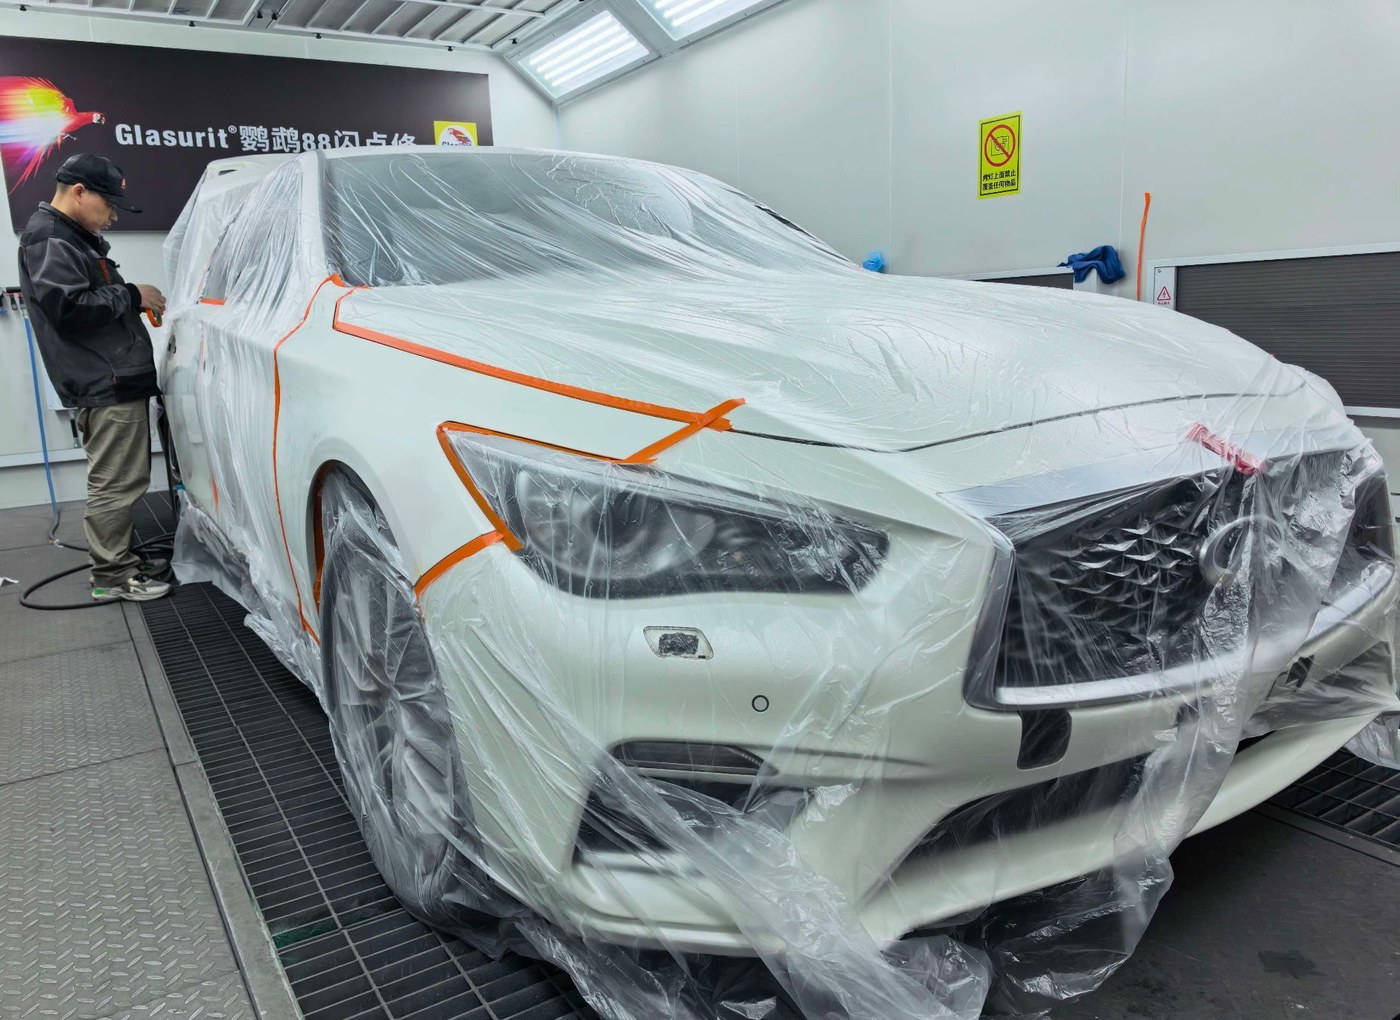
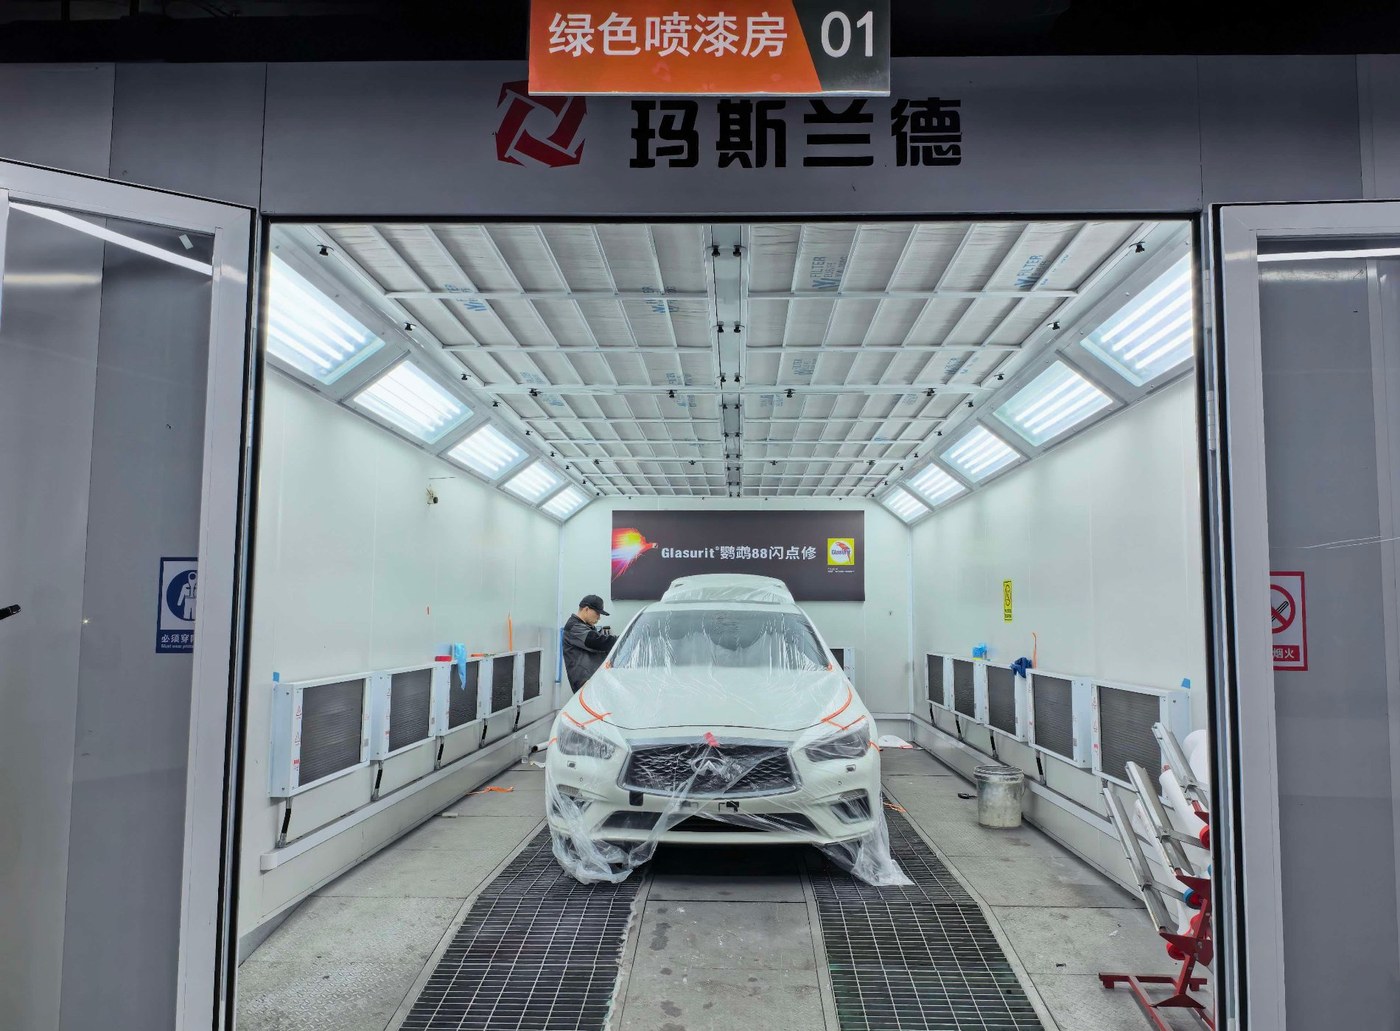
页面顶部那张是车头正面的遮蔽状态:格栅、大灯、前杠全被膜包住,橙色胶带把「喷」和「不喷」划成两个区。上面这两张,一张看侧面整车罩起来的样子,一张站在门外往里看——顶部那排灯带、两侧墙上的白色过滤框、地面上的格栅,就是烤房真正在干活的三套系统。
一、这台车要喷的地方,是散开的
前后左右都有,但没有两块是连在一起的。这种情况按最省事的排法,就是今天喷前头、明天喷后头,分几次进烤房。分开做有个好处:每块板都能拿出来单独打磨、单独检查,师傅手上有余地。坏处也在这——两次烘烤,就是两个批次。
颜色是同一罐漆调出来的,只要配方一致,色相差别可以做到很小。但光泽和橘皮不是靠配方决定的,是靠漆膜铺得多厚、清漆流平了多久、那一次烘烤的升温和保温走了什么曲线。两台设备、两天时间、两个气温,出来的手感就不一样。所以这台车我们选了另一条路:整车遮蔽,一次进房。
遮蔽是这条路里最花时间的一步,也是最容易被省掉的一步。玻璃、门缝、四条轮眉、饰条、大灯、门把手、天窗排水孔、雷达探头、摄像头,全都得包起来。不是为了好看——打磨灰和漆雾会钻进任何一条缝,进了缝,后面清都清不掉。现在的车前后杠、格栅里都是雷达和摄像头,喷到就是另一笔账。
二、「干」这个字,在漆这里分三段
这是最容易被误解的一处。手指按上去不粘了,很多车主就认为漆干了。不粘手这一步,行话叫表干——60℃ 左右烘上半小时就基本能达到,它只说明表面的溶剂挥发得差不多了,漆膜内部的双组分还在慢慢交联。这时候的膜,硬度和耐候都还没到位。
中间那一段叫固化:工件表面温度到了,保温时间也够了,树脂和固化剂反应完成,漆膜才真正有了该有的硬度、附着力和抗化学性。修补漆的常规区间是 60℃ 上下、保温 30 到 45 分钟,具体看漆的产品说明——每一家的配方不一样,时间不能互相套。
最后一段是很多人不知道的:出房之后还要常温静置一天左右,让残余反应走完。所以刚交车的车,我们都会说清楚几件事——当天别洗车、别上高压水枪、别打蜡、别贴车衣。不是怕把漆洗掉,是这时候的清漆还没硬透,高压水和蜡都会在膜面上留下回不去的东西。
把这三段放在一起看就明白:烤房能给的是中间那一段,前一段靠闪干(喷完在房里静置十几二十分钟再升温),后一段靠交车之后的时间。三段缺一段,漆面上都看不出问题,三个月后开始显形。
三、烤房不是热箱子,它同时管三件事
外行看烤房,就一台会发热的大柜子。实际上它做的是三件事,而且这三件事互相牵制。
一是控温。这里的温度有两个数:房里的空气温度,和工件表面的温度。真正决定漆膜质量的是后者,而工件升到目标温度需要时间,房里的空气先热、铁皮后热、塑料件最后热。所以只看墙上那块表是不够的,保温时间要从工件到温开始算,不是从按下按钮开始算。
二是控风。热风得循环起来,房里的温度才均匀。风路设计不好,靠近出风口的地方先干、角落里后干,同一块翼子板上都会出现光泽差。照片里顶上那排灯带,位置上就兼着检查和照明——漆面平不平、橘皮重不重,得站在特定角度看才看得出来,光从顶上打下来最容易暴露。
三是控尘。这一步和温度一样重要,也最不显眼。烤房是正压的:外面的空气经过滤棉压进房里,房里的空气从地面格栅排走。压力稍微高一点,外面的灰就进不来;过滤棉该换不换,灰就跟着风一起落到还没干的漆面上。一粒灰落在清漆里,抛光能磨掉;落在色漆和清漆之间,就只能返工。
四、升温太快会怎样:表面先结壳,里面出不来
漆膜里始终带着溶剂(水性漆里是水)。升温的时候,这些东西要从膜里往外跑。如果升得太快,表层先固化结了一层壳,下面的溶剂冲不出来,就憋在膜里。结果就是针孔、小气泡,严重的时候一片密密麻麻,行话叫沸点泡。这些坑抛光磨不平,只能磨掉重喷。
所以正规流程里,喷完不能立刻升温。先让车在房里静置十几二十分钟,让大部分溶剂在常温下缓慢挥发,然后才进升温段。这个静置叫闪干,时间短了溶剂留在膜里,长了表面结皮、流平窗口关掉,橘皮就出来了。中间那段窗口很窄,全凭经验卡。
升温本身也有节奏,行业里一般是每分钟三五度这么一个斜率,分预热、升温、保温三段走。赶工期最容易犯的错,是把温度往上调十度、时间砍掉一半——硬度当天确实上去了,一周后细密的裂纹开始出来,因为表面交联太快,深层溶剂被锁在里面,挥发完就是一层应力。
温度的上限不是看烤房有多大能力,是看漆膜和底材能受多少。这一点下一节说。
五、三层膜加起来,只有一张纸那么厚
一块修好的板,从上到下其实是三层:中涂底漆、色漆、清漆。三层的分工完全不同。
中涂底漆负责填平和附着,把打磨留下的砂纸痕盖住,同时提供抗石击的缓冲,干膜厚度一般在四十到六十微米;色漆只管颜色,是最薄的一层,通常十五到二十五微米;清漆管光泽、耐候、抗划,四十到六十微米。三层加上来一百二十到一百五十微米,也就是零点一五毫米左右——一张打印纸大概零点一毫米,一张半的样子。
这个数字很多人听了会意外:一层能挡紫外线、能扛住高速上飞来的小石子、几年不掉光的膜,只有一张纸厚。正因为薄,任何一层铺得不匀,问题都会放大。
薄了不行:色漆盖不住底,清漆挡不住紫外线,两三年就失光、褪色。厚了也不行:膜太厚内应力大,容易开裂,而且溶剂残留多,后期起泡的风险高。所以我们喷完会拿测厚仪一块板一块板地点,不是量一个数就算,是一块板上取若干个点,看最大值和最小值差多少——同一块板上差得太多,说明走枪不匀。
六、钢板和塑料件,不能用一个温度烤
这台车的前后杠、门把手壳、后视镜壳、部分饰条,都是塑料件(PP、EPDM 这一类)。钢板受得住七八十度,塑料件受不住——超过六十度上下就开始有变形风险,轻的是边缘翘、卡扣位移位,重的是整块杠的形状变了、装回去缝不齐。
麻烦在于一台车是混着来的。全车多部位喷漆,钢板件和塑料件同时在这个房里,那就只能按最低的那个标准来:温度压到塑料件能承受的范围,用时间补——温度低一点,保温时间拉长,让交联反应走完。反过来,为了让钢板件快点干就把温度提上去,塑料件那一块迟早要返工。
这也是为什么把塑料件拆下来单独喷、单独烤,在很多情况下反而更稳。拆下来的杠可以离车单独进房,温度控制更自由,也不会有拆装不到位、缝隙不齐的后遗症。当然拆装本身有风险,卡扣、雷达支架、线束插头都是要小心的地方,这一层要看具体车型。
七、为什么非要一次进房:差的是光泽,不是颜色
多块板分开喷,最常被车主发现的问题不是色差,是「这块比那块亮一点」或者「这块看着更橘」。白天在太阳底下侧着看,或者晚上在路灯下面走一圈,最容易看出来。
原因就是前面说的:清漆的光泽取决于它的干膜厚度和流平程度,而流平取决于喷的时候的黏度、房里的温度和风速,还有升温曲线。两个批次,就是两个环境。哪怕漆一样、师傅一样,结果也会有差。
一次进房能解决大部分:同一罐漆、同一个房、同一条升温曲线、同一次保温。漆膜的状态是一致的,站在车边绕一圈,各块板的光泽和手感是连着过去的。
代价是遮蔽和施工组织要更讲究。几块板同时在房里,喷涂顺序得排:先喷大面后喷小件,先喷钢板件后喷塑料件,接口和驳口的位置要提前定好,因为一旦进了房,中途不好再改。这也是为什么这类活的时间主要花在进房之前。
想看另外两种极端情况的处理,可以翻一下 林肯 Town Car 全车喷漆 那篇,讲的是整台车重喷时那条分色线怎么定;和 宝马前杠局部补漆 那篇,讲的是小面积时为什么不整块重喷。三种做法,判断依据其实是同一套。
同品牌还有一台全车喷漆的记录——凯迪拉克伍德和英菲尼迪 G37 双车同台,那篇写在 双车全车喷漆 里,讲的是两台车同期施工怎么排期、怎么拆空;这一篇只讲一件事:漆是怎么干透的。
八、出房不是结束,降温也要按节奏
烤完开门就走,是很常见的图省事。热的时候漆膜是软的、膨胀的,一遇冷空气骤缩,应力全压在膜和底材之间。轻的是失光,重的是细裂。所以正确做法是让它自然降到接近室温,再开门、再挪车。这一步花的是一两个小时,省下来的是后面返工。
降温之后还有两件事要按顺序:抛光要在漆膜硬透之后做,太早抛,等于在一块还没定型的膜上磨,抛出来的光撑不住;装配要等膜完全冷却,热的时候装卡扣、装饰条,容易把边压出印子。
我们一般把车留在房里过夜,隔天早上再抛光和装车。听上去慢,但这样交出去的车,三个月后回来看还是那个样子,不用再跑一趟。
九、交车前,我们验四样
一是膜厚。测厚仪贴着漆面点,一块板取若干个点,看的是均匀度,不只是平均值。同一块板上差得太多,说明走枪有问题,虽然当下看不出来,日后磨损会先从薄的地方开始。
二是光泽。同一台车的各块板放在一起比,光泽要接近;正着看色相,侧着看橘皮。橘皮这一项,说到底是流平的问题,重了就说明喷的时候黏度或者风速不对。
三是附着力。用划格的方式测,划成小格、贴胶带撕起来,看漆膜跟着下来多少。这一项不过关,日后就是起皮、掉漆的根源,而且是从边缘开始。
四是肉眼过一遍。45 度侧看有没有橘皮和尘点,正看色相有没有偏,边缘看驳口有没有痕迹,缝隙里看有没有飞漆。这四步走完,才叫交车。这套验收的思路,和我们一直说的 明明白白修车 是一回事——做了什么、怎么验的,单子上都写清楚。
顺带说一句白车。这台是白色,白车补漆的难处不在调白,在「车上的白早就不是出厂那个白」,另外塑料件和金属件底子不同,同样的漆喷上去会有细微差别,这部分写在 白车补一块漆,难的不是调白 那篇里。金属漆的角度问题在 银色大 G 补漆 那篇。
常见问题
补完漆多久能洗车?
建议至少隔一天,头一回洗也别上高压水枪。烘烤完成只代表漆膜完成了固化,内部残余反应还要在常温下走完,这段时间清漆的硬度没到位,高压水冲、打蜡、贴膜都容易留下痕迹。具体时长看漆的产品说明,我们交车时会写清楚。
摸着不粘手,为什么还不能洗?
不粘手只是表干,说明表面溶剂挥发得差不多了,漆膜内部的双组分还在交联。表干、固化、常温后固化是三段,烤房只负责中间那一段,头一段靠喷完的闪干,最后一段靠时间。
烤房温度是不是越高干得越快?
不是。温度上限由漆膜和底材共同决定:塑料件(前后杠、饰条、后视镜壳)六十度上下就有变形风险,温度一超,形状和卡扣位都可能变。温度低一点、时间拉长,一样能达到固化要求,反而更稳。
全车好几个部位喷漆,为什么建议一次进房?
颜色靠配方,光泽和橘皮靠漆膜厚度、流平时间和那一次烘烤的曲线。分两次进房就是两个批次,同一台车上各块板的光泽容易有差,白天侧着看或者路灯下最容易发现。一次进房是同一罐漆、同一条曲线,整台车的手感是连着的。
一台车上的漆膜一般有多厚?
修补后的三层加在一起,通常在零点一二到零点一五毫米之间:中涂四十到六十微米,色漆十五到二十五微米,清漆四十到六十微米。厚薄都有讲究,薄了挡不住紫外线和石子,厚了内应力大、容易开裂,所以我们是按点测,看同一块板的均匀度。
刚喷完的漆面上有小颗粒,能抛掉吗?
落清漆表面的尘点,抛光大多能处理;如果是打磨灰或漆雾夹在色漆和清漆之间,抛光磨不到,只能局部处理。所以遮蔽和房内的洁净度要在喷之前就做到位,喷完再补救成本高得多。
十、最后三句话
漆的「干」有三段,摸不粘手只是头一段,剩下的靠温度、时间和常温静置。
烤房真正在控的是三件事——温度、风、尘。控不住的,最后都会在漆面上留痕。
多块板一起喷,值钱的不是漆,是「同一次」这三个字。
这台车的型号、喷了哪几块板,照片上只能看出一部分;具体的施工清单,我们连同膜厚记录一起放在交车单里。想看更多同类施工记录,都在 维修案例库 里。